As I was about to jump on to something else, my dad brought me to a screeching halt. “Write it down,” he said. “A scientist records what he observes. If you don’t work methodically and write down what you observe, you’re not a scientist. You’re just playing around.”

Robert Bruce Thompson - DIY Science: Illustrated Guide to Home Chemistry Experiments: All Lab, No Lecture
Mostrando entradas con la etiqueta hotend. Mostrar todas las entradas

domingo, 19 de junio de 2016

Dia 21. Extrusor IV. Un nuevo hotend.


El hotend del post anterior se atascó en el segundo intento de impresión y he tenido que comprar otro. Este es un 3DLite.

Las piezas del nuevo hotendEl nuevo hotend ya montado.


En la página del fabricante viene cómo montarlo. Trae mejoras respecto al otro extrusor. La que más me gusta es que el tubo de teflón sale del hotend por arriba y se deja de largo hasta que toque el tornillo dentado que arrastra el filamento, lo que hace que sea mucho más fácil guiar el filamento hacia la parte caliente.


En mi caso, las tuercas eran de M3 y las empotré con el soldador igual que el resto.

Al colocar el extrusor sobre el carro,  una de las bridas del carro que sujetan los rodamientos hacía que cojease. La quité y coloqué otra después de unir extrusor y carro.


El plástico derretido se apelotona mucho en la boquilla. Es recomendable tener a mano unos alicates como los que se ven en el video para irlo retirando.


Para ajustar la altura yo he usado como método lo siguiente:

  1. Sobre la base caliente (fría) he puesto un trozo de papel.
  2. He hecho homing del eje Z para bajar la punta. 
  3. He tirado del papel con suavidad. Si no sale, hay que subir un poco (muy poco) el endstop del eje Z. Si sale, hay que bajarlo un poco.

He repetido hasta que ha quedado lo más cerca posible.


La impresora imprime.

Pero tengo problemas con la configuración. Este es el resultado de mis pruebas.


Como se puede ver, no cierra bien la capa superior. Debería ser lisa y no una rejilla. Creo que es porque mi boquilla es de 0.4 mm y la configuración es para una boquilla de 0.5 mm


domingo, 10 de abril de 2016

Dia 21. Extrusor III. Calibrando el extrusor y poniendo el hotend.


Para calibrar el extrusor, he cortado unos 30 cm de filamento.

Las rondas de calibración han sido las siguientes

Valor de configuraciónLongitud medida (cm)
777.6105'3
738.5101'1


Mi hotend no trajo adaptador (la parte de plástico negro de arriba) así que tuve que comprarlo aparte.

Las piezas del adaptador

Tampoco encontré mucha información sobre cómo ponerlo así que el montaje siguiente es resultado de unas cuantas pruebas. Puede que haya que cambiarlo más adelante.

Los tornillos son M3x30Importante que sobresalga parte del extremo

Esta pieza se une al coldend de la siguiente manera:

Para alinearlo mejor, se puede pasar un trozo de filamento (el de calibrar el extrusor vale) por el coldend y el hotend y que los guíe. Por las ranuras del adaptador del hotend se tienen que poder ver los agujeros para tornillos del coldend.

Para unir estas dos partes, hay que usar tornillos M3 del largo necesario (en mi caso han sido de 12mm). Todavía no hay que dejarlo unido pero es buen momento para probar qué tornillos se necesitarán.

Una vez unidos, estuve probando cómo meterlo en el carro del eje X. Como en el video, me viene mejor ponerlo torcido pero mi extrusor no necesita tornillos de M4 así que no he tenido que agrandar ningún agujero.

Cuando conecta con la impresora y dice que los termistores le están midiendo 30ºC o así, se refiere a la temperatura ambiente del cuarto en el que está.

Tiempo de calentamiento: me despisté cuando lo puse a calentar y alcanzó los 180ºC antes de que pusiera el cronómetro. Hubo que dejarlo enfriar y esperar.

Al final cronometré el tiempo que tardó en pasar de 40ºC a 230ºC: 1 minuto escaso. Muchísimo más rápido que el lecho caliente.

No tuve humo mientras se calentaba ni con el plástico. Algo de olor sí pero muy leve.

el resultado de la extrusión manual:


Después de la extrusión he estado recolocando cables y envolviendo con cinta Kapton los que podían entrar en contacto con el lecho caliente. De alguna manera me las he arreglado para hacer un cortocircuito con el termistor del extrusor.  Lo he detectado porque el Pronterface me decía que el extrusor estaba a 327ºC.


He tenido que desmontarlo, sacar el termistor y aislarte las patas a conciencia (parece que el corto lo hacía en la zona en que se unen al termistor, no sé si por contacto entre ellas o porque tocaban la parte metálica del extrusor.

Después de aislarlas y envolverlas a conciencia he vuelto a meter el termistor en su hueco y he esperado a que el pegamento para disipadores se seque antes de volver a colocarlo. También he envuelto en Kapton todo el cable.

Si mientras manipuláis el termistor veis que su temperatura sube a 36ºC o así, es por el calor de vuestras manos.


domingo, 27 de diciembre de 2015

Dia 19. Extrusor I. El hotend.

En esta entrada no hay videos porque en el tutorial parte de un hotend montado y yo tengo las piezas (y, encima, es otro modelo). voy a cubrir en este post el montaje de mi hotend.

A la hora de comprar el hotend y, sobre todo, si es el primero, puede que sea mejor comprarlo montado. Si se prefiere comprar un kit de piezas, es muy importante mirar si el vendedor da instrucciones de cómo montarlo (un enlace a un tutorial, o un video, o algo).

El hotend usado en el tutorial usa filamento de 3mm. Yo he optado por el de 1'75mm porque tengo cerca tiendas físicas que venden ese diámetro. De este modo, me aseguro de que, en caso de urgencia, puedo disponer de filamento sin depender del sistema de Correos o mensajería.


Este es un hotend J-Head Mk V.

Soporte del hotend Tuerca hueca Boquilla del hotend, para filamento de 1'75mm y salida de 0'35mm


También usaremos:

Pegamento para disipadores, es como la pasta térmica de los procesadores pero endurece con el tiempo. Resistencia cerámica.
Termistor  100K, tipo: B57560G104F,
el etiquetado del cable indica que aguanta 300ºC 
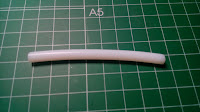
Tubo de teflón. Diámetro interior 1/8 pulgada, diámetro exterior: 1/4 pulgada.
Un trozo de filamento de 1'75mm de diámetro.

Los pasos seguidos para montar el hotend han sido los siguientes.


01. Enroscamos la boquilla en el soporte.


02. Introducimos el tubo de teflón por el otro extremo.


03. Marcamos el punto del tubo de teflón que queda en el borde del soporte.

04_2. Extraemos el tubo de teflón y marcamos otra línea en el tubo desde la primera marca, a una distancia igual al ancho de la tuerca y hacia el borde que tocará la boquilla por dentro del soporte.

05. Unimos la boquilla con el trozo cortado de teflón (podemos meter el trozo de filamento a través del tubo y la boquilla para mantener alineadas sus bocas) y lo sujetamos con cinta Kapton. La cinta sujeta la boquilla a partir de su rosca.

06. Ponemos un poco de pegamento para disipadores en la rosca de la boquilla y metemos el conjunto en el soporte del hotend. es posible que con la cinta no se pueda enroscar a mano por completo. Podemos usar unas llaves inglesas para unirlos del todo.

07. Introducimos suavemente la tuerca por el otro extremo del soporte hasta que sujete el otro lado del tubo de teflón. Como lo hemos cortado teniendo en cuenta el ancho de la tuerca, debe quedar a ras del soporte.

09 y 09_2. Sujetamos el soporte del hotend para que no se mueva y aplicamos pegamento para disipadores generosamente en el hueco de la resistencia. La idea es que el pegamento sujete la resistencia fírmemente y que rellene cualquier posible hueco que pueda quedar. No importa que rebose. Dejamos el cable sujeto a algo para que no se mueva mientras se seca el pegamento.

10 y 11. Con el hotend y la resistencia sujetos, podemos colocar el termistor. Volvemos a aplicar pegamento para disipadores al hueco del termistor y lo ponemos. Como con la resistencia, el pegamento tiene que rellenar cualquier hueco que pueda quedar. Dejamos el termistor sujeto a la espera de que el pegamento se seque.


Configuración del software.

Se puede ver un listado exhaustivo de las opciones de configuración del Slicer aquí: http://ultra-lab.net/blog/gu%C3%AD-de-slic3r-an%C3%A1lisis-de-todos-los-par%C3%A1metros

Esta parte, seguramente, será tratada más adelante en el tutorial, pero algunos de los parámetros los estoy metiendo ya.

En el Pronterface, la configuración está en "Settings" -> "Slicing Settings".

En la parte del filamento, indico el diámetro (1.75) y la temperatura del lecho caliente (40ºC para el PLA).

En la parte de la boquilla (nozzle), indico el diámetro de la misma (0.35)

Aunque solo se tenga una impresora y un único tipo de filamento, es recomendable no guardar las configuraciones en "default". Muchas de estas configuraciones habrá que ajustarlas con el uso por medio de pruebas y errores hasta afinar el funcionamiento. Tener separadas las configuraciones del filamento también nos permitirá cambiar fácilmente de una a otra en función de cuál vayamos a usar.